

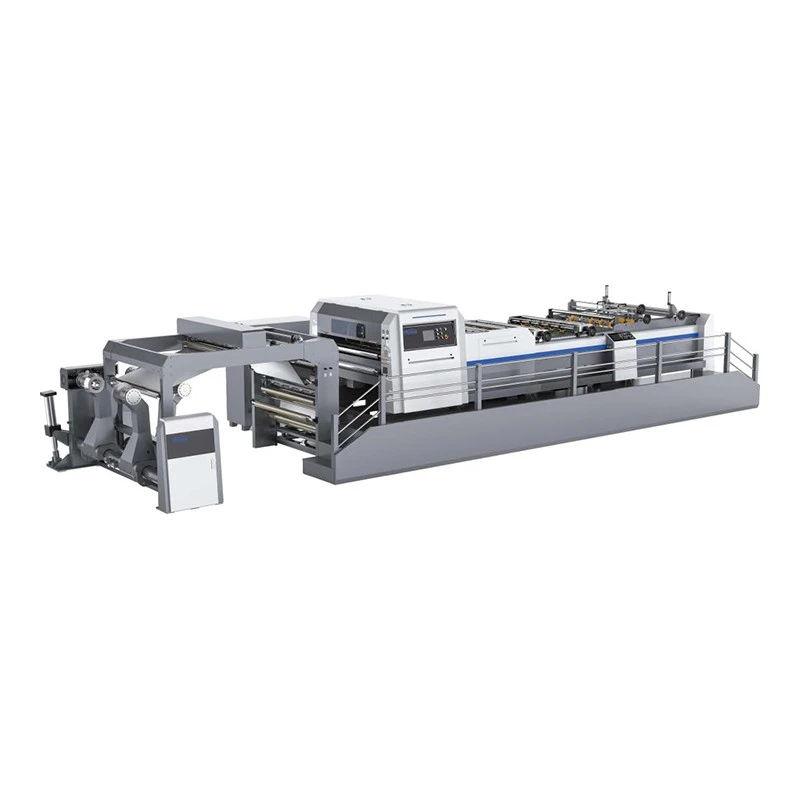
Descripción general del producto
El equipo de bobinado automático de doble-torreta es la sección de bobinado para líneas de corte continuo. Dos posiciones de bobinado giran a través de una secuencia de cambio automático, lo que permite retirar un rollo terminado mientras el siguiente núcleo ingresa a la posición de bobinado.
El sistema coordina el movimiento de la torreta, la velocidad de bobinado, la tensión de la banda, el posicionamiento del núcleo y la transferencia del rollo. La configuración se selecciona según el tipo de material, el ancho de la banda, el diámetro del rollo-terminado, el tamaño del núcleo, el peso del rollo y la velocidad de línea requerida.
Configuración de bobinado de torreta dual-
Sobre una torreta giratoria están montados dos ejes de enrollado. El eje activo realiza el ciclo de bobinado mientras el segundo eje se prepara para el siguiente rollo.
La torreta mueve el eje preparado a la posición de bobinado mediante una secuencia programada. Durante el cambio se coordinan el posicionamiento del núcleo, la transferencia de la banda y el manejo del-rollo terminado.
La disposición de dos-posiciones admite cambios repetidos de rollo dentro del proceso de corte. Es adecuado para líneas con descarga regular de bobinas terminadas-y ciclos de bobinado frecuentes.
Control de bobinado
Servoaccionamiento
Los servoaccionamientos controlan la velocidad de bobinado y el movimiento del eje durante la aceleración, el bobinado constante y el cambio de rollo. Los parámetros de accionamiento se pueden ajustar según las características del material y los requisitos del rollo-terminado.
Control de tensión
La tensión de la banda se regula según el espesor del material, la rigidez, el estado de la superficie y el diámetro del devanado. El rango de tensión requerido está determinado por el material y las especificaciones del rollo-acabado.
Operación HMI
La HMI con pantalla táctil-en color proporciona acceso a los parámetros de bobinado, ajustes de velocidad, ajustes de tensión y controles de cambio. Los valores operativos se pueden ajustar para diferentes especificaciones de producción.
Rollo-Proceso de cambio
Preparación básica
El núcleo vacío se instala en el eje de bobinado de reserva antes de que el rollo activo alcance su diámetro objetivo.
Transferencia de torreta
La torreta hace girar el eje preparado a la posición de bobinado según la secuencia de cambio programada. El movimiento del eje y la transferencia de la banda permanecen coordinados durante la transferencia.
Finalizado-Eliminación del rollo
Una vez que se alcanza el diámetro objetivo del rollo, el rollo terminado abandona la posición de bobinado activo. El núcleo preparado pasa entonces al siguiente ciclo de bobinado.
Materiales adecuados
Películas plásticas
Adecuado para aplicaciones de conversión de películas que requieren tensión controlada y bobinado consistente en diferentes diámetros de rollo{0}}terminados.
Papel
Los parámetros de bobinado se pueden ajustar según el grosor del papel, la rigidez, el ancho de la banda y los requisitos del rollo{0}}terminado.
Lámina de aluminio
Las aplicaciones de láminas delgadas requieren una tensión controlada de la banda y una formación de rollo estable. Los parámetros operativos se seleccionan según el espesor de la lámina y las especificaciones del rollo-terminado.
Webs laminadas
Los materiales laminados se pueden procesar cuando los ajustes de tensión, diámetro de bobinado y formación de rollo-concuerdan con la estructura del material.
Características clave del equipo
• Estructura de torreta giratoria de doble-eje
• Secuencia de cambio de rollo-automático
• Control total del servoaccionamiento
• Tensión de red ajustable
• Posicionamiento automático del núcleo
• Funcionamiento de la pantalla táctil-HMI en color
• Modos de bobinado central o central-superficie
• Parámetros ajustables para diferentes especificaciones de rollo
Parámetros técnicos
|
Parámetro |
Configuración de referencia |
|
Posiciones de bobinado |
2 |
|
Estructura de torreta |
Torreta de doble-eje |
|
Rollo-Cambiar modo |
Automático |
|
Sistema de control |
1 PLC + 1 HMI color |
|
Sistema de accionamiento |
servoaccionamiento completo |
|
Modo de bobinado |
Centro/centro-bobinado de superficie |
|
Ancho de banda de referencia |
Hasta 1.600 mm* |
|
Diámetro del devanado de referencia |
Hasta 800 mm* |
|
Diámetro del núcleo |
76 mm / 152 mm* |
|
Velocidad de la línea de referencia |
Hasta 600 m/min* |
Ajuste de la aplicación
• Integración de corte
La sección de bobinado está configurada para seguir las condiciones operativas de los sistemas de guiado y corte longitudinal-de la banda, incluido el ancho de la banda, los requisitos de tensión y la velocidad de la línea.
• Versatilidad de materiales
El equipo se puede configurar para películas plásticas, papel, papel de aluminio y bandas laminadas según el espesor del material, la rigidez y el comportamiento de bobinado.
• Flujo operativo
Las dos posiciones de bobinado proporcionan una secuencia definida para la descarga del-rollo terminado, la transferencia del eje y la preparación del nuevo-núcleo durante ciclos de producción repetidos.
Criterios de selección
• Especificaciones de materiales
Confirme el tipo de material, el espesor, el ancho de la banda, la estructura y las características de la superficie. Estos valores determinan el rango de tensión requerido y la configuración del devanado.
• Requisitos de rollo
Defina el ancho del rollo-terminado, el diámetro objetivo, el diámetro del núcleo y el peso máximo del rollo. Estas especificaciones determinan los requisitos mecánicos de los ejes de bobinado y la torreta.
• Rango de velocidad
Confirme la velocidad de línea requerida junto con el comportamiento del material, el diámetro del-rollo terminado y la frecuencia de cambio. La configuración del devanado debe coincidir con el rango de producción especificado.
Consideraciones de calidad y producción
Verifique la rotación de la torreta, el movimiento del eje, el posicionamiento del núcleo y la transferencia de rodillos para verificar la precisión de la secuencia y la operación repetible.
El bobinado de prueba verifica la tensión de la banda, la formación del rollo, la alineación del rollo y el comportamiento del bobinado utilizando el material y el diámetro objetivo especificados.
Las secuencias de PLC, los parámetros de HMI, la respuesta del servo y las funciones de cambio automático se comparan con los requisitos operativos definidos.
Preguntas frecuentes
P: ¿Cuál es la función de un sistema de bobinado de torreta-doble?
R: Proporciona dos posiciones de bobinado alternas para cambios automáticos de rollo durante un proceso continuo de corte y rebobinado.
P: ¿Qué materiales se pueden procesar?
R: Las aplicaciones típicas incluyen películas plásticas, papel, papel de aluminio y bandas laminadas. La configuración final depende del espesor del material, el ancho, la rigidez y los requisitos de bobinado.
P: ¿Qué información se requiere para la selección del equipo?
R: Los principales datos de entrada son el tipo de material, el espesor, el ancho de la banda, el ancho y diámetro del rollo terminado-, el diámetro del núcleo, el peso del rollo, la velocidad requerida y el método de bobinado.
P: ¿Se puede ajustar la tensión del bobinado?
R: Sí. La tensión del bobinado y los parámetros operativos relacionados se pueden ajustar según las características del material y los requisitos del rollo terminado.
P: ¿Se puede integrar el equipo con una línea de corte existente?
R: Sí. La sección de bobinado se puede configurar para que coincida con los sistemas de corte longitudinal,-guía web y control de tensión-, junto con la disposición de descarga del rollo-terminado.
Etiqueta: Equipo de bobinado automático de-torre dual, China, fabricantes de equipos de bobinado automático de-torre dual, fábrica, máquina cortadora automática, rebanadora de cuchilla circular, Máquina de corte de papel de alta velocidad de 1900 mm, cortadora de rollos, cuchilla de corte, Máquina de corte de papel estable y de alta velocidad


